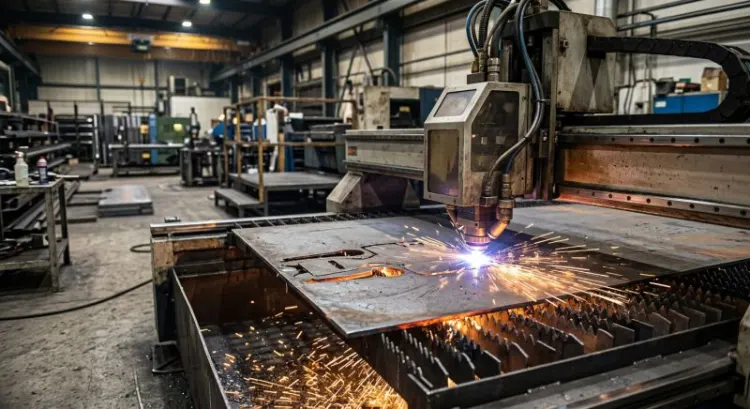
La découpe laser : précision et polyvalence
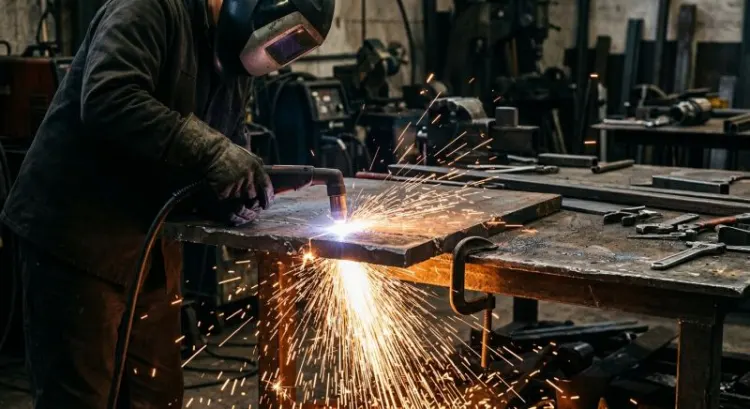
Le laser CO2 ou fibre reste sans doute le procédé le plus élégant pour travailler la tôle fine. Son fonctionnement repose sur un faisceau de lumière extrêmement concentré, capable de fondre et de vaporiser le matériau en une fraction de seconde. La puissance varie généralement entre 40 et 400 watts selon les modèles, et c'est cette capacité de focalisation qui fait toute la différence.
Avec la découpe laser, on obtient des traits d'une finesse remarquable. L'épaisseur des découpes se mesure en dixièmes de millimètre, ce qui autorise des formes complexes et des détails impossibles à réaliser autrement. C'est particulièrement intéressant sur l'acier inoxydable, l'acier doux et même l'aluminium anodisé. La tôle jusqu'à 6 ou 8 millimètres d'épaisseur passe sans problème. Mais au-delà ? C'est là que ça devient compliqué.
Car le laser a ses limites. L'aluminium brut réfléchit énormément la lumière, ce qui demande des ajustements délicats ou des laser spécialisés. Le cuivre pose les mêmes soucis. Quant aux épaisseurs vraiment importantes, au-delà de 10 ou 12 millimètres, il faut basculer sur d'autres technologies. Sans oublier que l'installation coûte cher, que la maintenance reste pointilleuse, et que la consommation énergétique grimpe vite.
La découpe plasma : puissance brute et efficacité
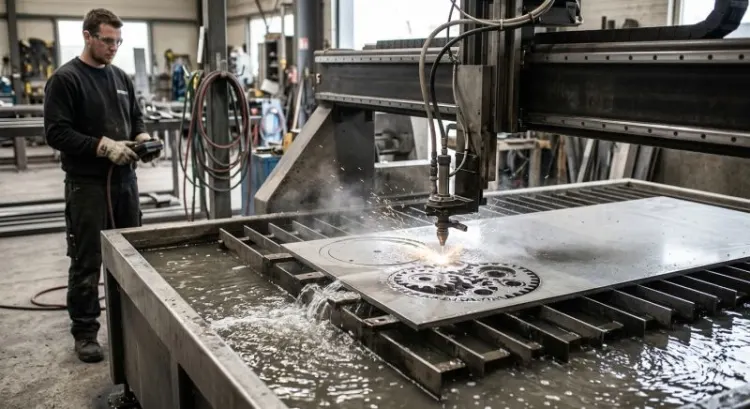
Le plasma, c'est un peu l'artillerie lourde de la découpe. On ionise un gaz (de l'air comprimé dans la plupart des cas, ou de l'argon, de l'hydrogène selon la situation) en le chauffant à plusieurs milliers de degrés. Un arc électrique transforme ce gaz en plasma, un état quasi-exotique de la matière où les électrons se détachent des atomes.
Et ça coupe vite. Très vite. Les vitesses de coupe peuvent atteindre 6 à 8 mètres par minute sur de l'acier classique, voire plus selon la puissance. Sur les tôles épaisses, de 6 à 25 millimètres, le plasma devient vraiment intéressant, d'autant qu'il débrouille bien l'inoxydable et l'acier galvanisé.
Le coup d'entrée est aussi nettement moins élevé qu'avec un laser. Une machine plasma basique coûte deux à trois fois moins cher à l'achat. Mais voilà le revers de la médaille : la précision n'est pas au rendez-vous. Les bavures sont plus visibles, la zone affectée thermiquement plus large, et la qualité de surface demande souvent un travail de finition. Sur de l'aluminium fin, le plasma devient maladroit et peut causer des problèmes de déformation. C'est un outil pour qui accepte un petit compromis sur la finesse.
Le jet d'eau : le couteau suisse des ateliers
Le jet d'eau ultra-haute pression, c'est une tout autre approche. On envoie de l'eau à près de 4 000 bars, souvent mélangée à un abrasif très fin comme le grenat, qui emporte littéralement le matériau. Pas de chaleur, pas de déformation, juste une coupe mécanique impeccable.
Et c'est fascinant : absolument tout ce qui existe passe par le jet d'eau. L'acier, l'aluminium, le cuivre, le titane, la céramique, le verre, le caoutchouc, le plastique, les matériaux composites. Les épaisseurs ? Pratiquement illimitées. On découpe sans modifier la structure métallurgique du matériau, sans zone affectée thermiquement, sans stress résiduel. La qualité de finition est souvent si propre que la pièce sort prête à l'emploi, sans bavure notable.
Sauf que ça coûte à l'usage. L'abrasif, c'est un poste qu'il ne faut pas négliger. L'eau aussi, et puis le traitement des eaux usées ajoute une couche de complexité environnementale. Les vitesses de coupe, même sur des matériaux tendres, restent généralement modérées. Et les machines ? Elles sont gourmandes en électricité. Mais quand on a besoin de flexibilité absolue sur les matériaux, c'est souvent le seul choix.
Mettre les trois face à face : quoi choisir ?
Un atelier qui travaille la tôle fine de précision, sans grosses épaisseurs, penche naturellement vers le laser. La finesse des détails, les formes complexes, la vitesse sur des petites sections, tout ça joue en sa faveur. C'est le choix pour la décoration, la gravure légère, les pièces où chaque micromètre compte.
Mais si on doit découper de la tôle épaisse d'acier à bas coût, et qu'on peut accepter un peu de bavure, le plasma devient le meilleur compromis. Il taille vite, il coûte moins cher à l'achat et à l'entretien, il dépêche la production.
Le jet d'eau, lui, s'impose quand la matière première est précieuse ou délicate. Découper du composite sans créer de délaminage, du titanium sans le fragiliser, du verre sans risque de casse, c'est le domaine où le jet respire. Ou quand on doit jongler entre dix matériaux différents et qu'on ne peut pas se payer trois machines.
Et dans la vraie vie ? Les ateliers qui roulent sérieusement utilisent souvent plusieurs procédés. Le laser pour les pièces de précision ou les petites formes complexes, le plasma pour les volumes d'acier épais et récurrent, le jet d'eau pour les cas exotiques ou ultra-précis. C'est pas idéal économiquement, mais ça reste pragmatique.
Les coûts, au-delà du prix d'étiquette
Acheter une machine n'est que le début. Un laser basique, c'est dans les 30 000 à 80 000 euros selon la puissance. Le plasma démarre autour de 10 000 à 20 000 euros. Le jet d'eau, lui, franchit allègrement les 100 000 euros, parfois bien plus pour du haut de gamme.
Mais le vrai coût émerge à l'usage. Le laser consomme beaucoup d'électricité en continu. Le plasma gaspille le gaz de coupe, et les consommables s'usent vite. Le jet d'eau engloutit de l'abrasif en permanence, sans compter la maintenance des pompes et des tuyauteries qui prennent du jeu avec le temps.
Ajoutez la main-d'œuvre de programmation, qui n'est pas la même sur les trois machines. Un opérateur laser apprendra vite. Un programmeur jet d'eau demande souvent plus d'expertise. Et puis il y a la question du rendement : combien de pièces par heure dans votre cas spécifique ? C'est là que se joue vraiment le coût par unité produite.
Ce qu'on oublie souvent
La machine que vous achetez, elle faut qu'elle rentre dans l'atelier. Un jet d'eau ultra-haute pression, ça prend de la place. Un laser de 150 watts, c'est plus compact, mais il faut quand même de la place autour. Et puis l'intégration avec le reste de votre chaîne de production ? Vous avez de la manutention automatisée ou c'est du manuel ? Ça change tout.
La capacité à basculer vite d'une pièce à l'autre compte aussi. Une petite commande urgente qui passe à la main, c'est normal. Mais si vous devez accrocher un nouveau job toutes les deux heures, une machine qui demande 20 minutes de mise en place, c'est lourd. Le laser gère ça bien. Le jet d'eau aussi. Le plasma, pareil.
Et la formation ? Tout le monde peut faire tourner un laser après une semaine d'apprentissage. Le plasma, c'est un peu pareil. Mais vraiment tirer le meilleur du jet d'eau, régler les paramètres pour chaque matériau exotique, c'est un savoir-faire qui prend du temps à construire.
Où ça va demain
Les laser fibre gagnent du terrain. Plus efficaces énergétiquement, ils coupent des matériaux réfléchissants qu'un CO2 rejetait. Le plasma haute définition étire la qualité de finition vers des standards de précision plus élevés. Et le jet d'eau, lui, explore les ultra-hautes pressions qui accélèrent les découpes sans sacrifier la qualité.
La numérisation fait aussi ses ravages : IA pour optimiser les trajets de coupe, logiciels qui apprennent les réglages optimaux pour chaque matériau, intégration directe des données de CAO. Demain, programmer une machine sera peut-être plus facile qu'aujourd'hui.
Le verdict
Aucune solution universelle n'existe. Tout dépend de ce qu'on découpe, à quelle épaisseur, avec quelle précision, en quel volume, et avec quel budget. Un audit préalable avant d'investir dans une machine ? C'est largement temps bien dépensé. Faire tourner des tests sur des pièces représentatives, comparer les résultats et les coûts réels sur votre matière première spécifique, c'est la seule garantie d'un bon choix.